

胶辊有限公司
专业生产各种型号的胶辊
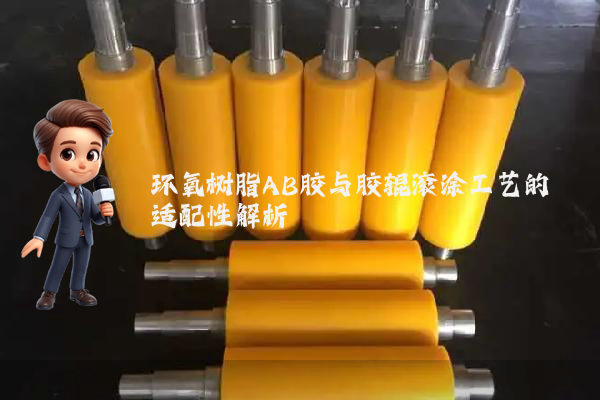
很多人以为环氧树脂AB胶因其高粘度特性,必然无法通过胶辊滚涂工艺实现均匀涂布,其实不然。这种判断源于对胶辊材质特性与环氧树脂流变学的认知偏差。环氧树脂AB胶在固化前属于非牛顿流体,其粘度随剪切速率变化呈现显著剪切变稀特性——这正是胶辊滚涂工艺的关键适配点。
底层逻辑是:胶辊滚涂过程中,胶辊与基材接触瞬间产生的剪切力会暂时降低环氧树脂粘度,使其形成均匀液膜;当剪切力消失后,粘度迅速恢复,有效防止涂层流挂。这一过程需要精确控制三个参数:胶辊邵氏硬度(通常选用60-80 Shore A)、线压力(建议0.2-0.5N/mm)以及滚涂速度(15-30m/min)。
听起来可能反直觉,但在某汽车零部件企业的实际案例中,其采用定制化硅胶辊(硬度75 Shore A)配合双组分计量泵,成功实现了环氧树脂AB胶在铝合金轮毂表面的滚涂作业。该企业位于长三角地区,生产车间恒温恒湿(温度23±2℃,湿度50±5%),通过调节胶辊转速与泵送压力的联动关系,使涂层厚度波动控制在±3μm以内——这一精度甚至优于传统喷涂工艺。
需要特别指出的是,胶辊材质选择存在技术陷阱。很多人误以为聚氨酯胶辊具有通用性,其实不然。环氧树脂中的胺类固化剂会与聚氨酯中的异氰酸酯基团发生副反应,导致胶辊表面溶胀。某电子厂曾因使用聚氨酯胶辊滚涂环氧树脂AB胶,造成连续3批次产品出现涂层针孔缺陷,最终损失超百万元。后经技术溯源发现,溶胀后的胶辊表面微观结构被破坏,无法形成连续液膜。
从流变学角度分析,环氧树脂AB胶的滚涂适配性还取决于其配比精度。当A/B组分比例偏差超过2%时,胶液固化速度差异会导致涂层内应力分布不均,即使采用最优工艺参数仍会出现龟裂。某航空零部件企业通过引入在线粘度监测系统,将配比精度控制在±0.5%以内,配合特制氟橡胶辊(硬度80 Shore A),成功解决了大型复合材料构件的环氧树脂滚涂难题。


 联系人:经理
 联系电话:
 地址:淄博桓台马桥镇金诚工业园