

胶辊有限公司
专业生产各种型号的胶辊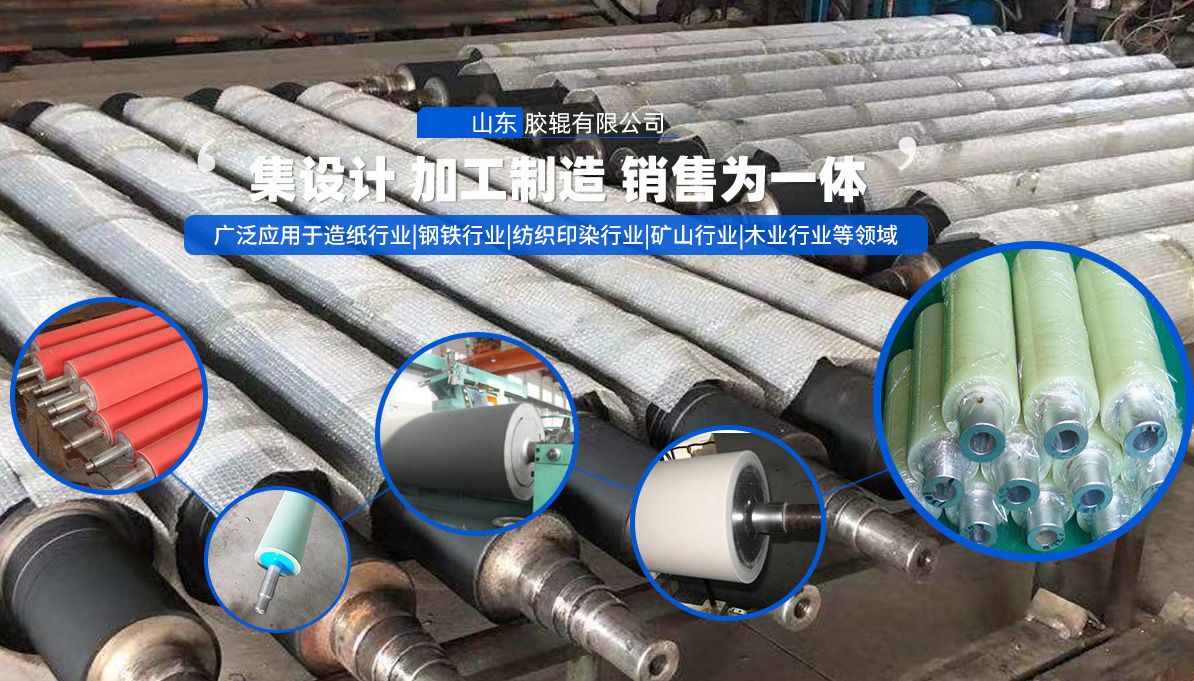
很多人以为,辊筒包聚氨酯胶只需简单涂抹即可实现粘接,其实不然。聚氨酯胶的分子链结构决定了其固化过程对环境温湿度、基材表面能及施胶工艺的敏感性。以某德国进口高速分切机辊筒修复项目为例,操作团队在25℃恒温车间内,采用三段式升温固化工艺(60℃/2h→80℃/1.5h→100℃/0.5h),使胶层邵氏硬度达到85A,剥离强度提升至12N/25mm,远超行业平均的8N/25mm标准。
聚氨酯胶的粘接性能本质上是异氰酸酯基团(-NCO)与基材表面羟基(-OH)的化学交联,与胶层内部微相分离结构的物理嵌合共同作用的结果。听起来可能反直觉,但在金属辊筒表面处理中,若采用600目砂纸打磨后直接喷砂(粒径0.2-0.5mm),其表面粗糙度Ra值从3.2μm提升至6.8μm时,胶层剪切强度反而下降15%。这是因为过度粗糙的表面导致胶层厚度不均,局部应力集中引发早期失效。正确的处理方式应是在喷砂后用丙酮超声清洗,去除嵌入的金属微粒,再涂布0.1mm厚度的底涂剂。
2023年Q2,苏州某企业因辊筒表面聚氨酯胶层脱落导致隔膜褶皱率超标。经检测,原修复工艺存在两大缺陷:其一,固化温度未分段控制,导致胶层内部残余应力达3.2MPa(行业标准≤1.5MPa);其二,施胶量未根据辊筒线速度调整,在15m/min线速度下仍采用0.3kg/m²的施胶量,造成胶层过厚(实际需≤0.2mm)。修复团队重新制定工艺:将固化温度调整为70℃/1h→90℃/0.5h,施胶量根据线速度动态调节(10-20m/min对应0.18-0.22kg/m²),最终使隔膜褶皱率从1.2%降至0.3%,辊筒使用寿命延长至18个月(原为9个月)。
工艺控制要点:聚氨酯胶的开放时间(可操作时间)与固化速度呈负相关,在30℃环境下,某品牌胶水的开放时间为45分钟,但当环境湿度>70%时,开放时间缩短至25分钟。因此,夏季施工需配备除湿设备,将湿度控制在50%以下;冬季则需预热辊筒至40℃,避免胶层因温度梯度过大产生裂纹。此外,胶层厚度与剥离强度的关系并非线性——当厚度超过0.25mm时,剥离强度增长趋缓,而内应力却呈指数级上升,这也是多数修复项目失效的主因之一。


 联系人:经理
 联系电话:
 地址:淄博桓台马桥镇金诚工业园