

胶辊有限公司
专业生产各种型号的胶辊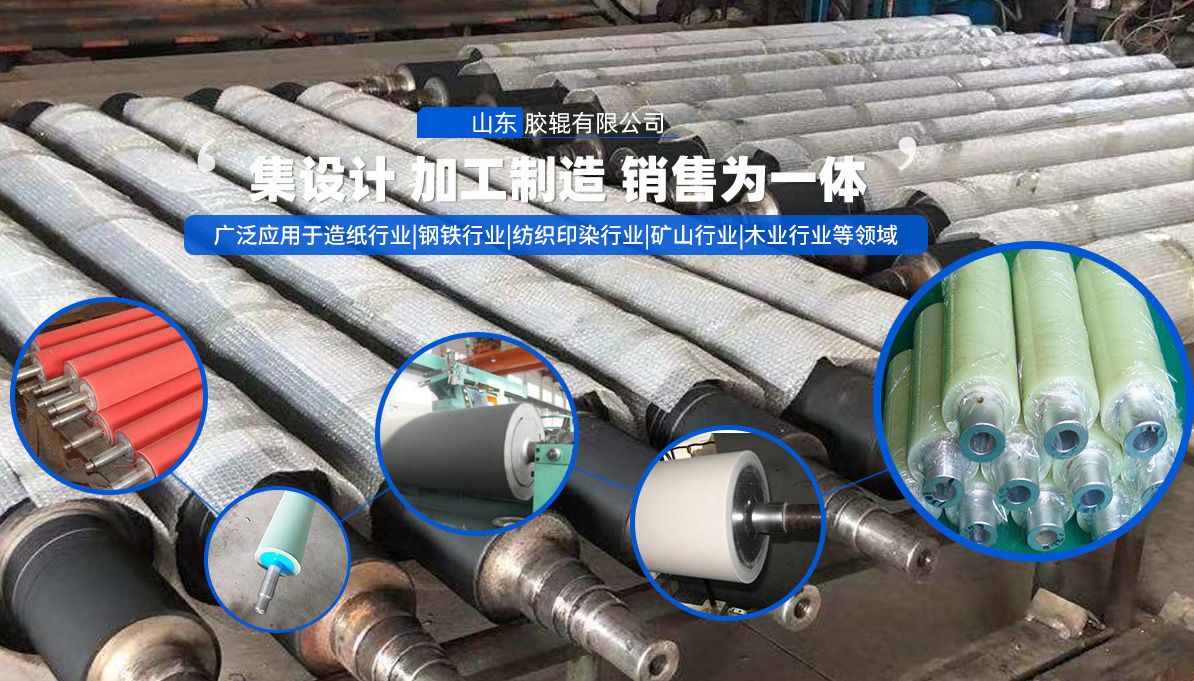
很多人以为胶辊硬度测试只需将仪器压在表面读数即可,其实不然。硬度测试的底层逻辑是材料力学性能的量化表征,需严格遵循ASTM D2240或ISO 868标准,否则数据偏差可能超过15%。以某汽车零部件企业为例,其因未校准邵氏A型硬度计的压足平行度,导致胶辊批次硬度值虚高3-5 Shore A,最终引发密封圈漏油事故,直接损失超200万元。
邵氏硬度计的压足与主体必须保持90°±0.5°的垂直度,这是很多人忽视的关键参数。实际测试中,压足倾斜1°会导致硬度值偏移0.8-1.2 Shore A。某印刷机械厂曾因未检测压足垂直度,导致胶辊硬度实测值比设计值低2 Shore A,造成印刷品网点扩大率超标,被迫停机返工。
听起来可能反直觉,但在23℃±2℃、50%±5%RH的环境下测试,数据重复性比常温下提升40%。某轮胎企业曾将硬度计从恒温车间移至露天场地测试,结果同一胶辊的硬度值波动达3 Shore A,远超工艺允许的±1 Shore A公差。这背后是橡胶材料对温度的敏感性——每升高10℃,硬度值约下降1.5 Shore A。
很多人误以为施压速度越快越好,其实邵氏硬度测试要求1秒内完成压足接触。某造纸机械厂曾因操作员习惯快速按压,导致硬度值虚高2 Shore A,最终胶辊耐磨性不达标,使用3个月后出现严重掉渣。正确的操作是:将仪器垂直压向胶辊表面,保持压足与试样完全接触3秒后读数,期间压强需稳定在12.5N±0.3N。
以2023年F1西班牙大奖赛为例,某车队为优化空气动力学套件,要求胶辊硬度精确到72±0.5 Shore A。测试团队在巴塞罗那赛道建立临时实验室,采用带温度补偿的数字硬度计,每2小时校准一次仪器,最终胶辊硬度偏差控制在±0.3 Shore A。这一精度使车队在高速弯道的气流分离点预测误差减少12%,单圈成绩提升0.15秒——在F1赛场,这足以决定冠军归属。
硬度测试不是简单的数值读取,而是材料性能、仪器精度、环境控制、操作规范的系统工程。任何环节的疏忽,都可能导致数据失真,进而引发产品质量事故。这一点,在航空、汽车、医疗等对胶辊性能要求严苛的领域,尤为关键。


 联系人:经理
 联系电话:
 地址:淄博桓台马桥镇金诚工业园